
 English
 简体中文
 Español
 Deutsch
 Français
 Bahasa Indonesia
 Malaysia
 Português
 Русский язык
 بالعربية
 Kiswahili
 বাংলা
 Почему при контроле коррозии важен системный подход
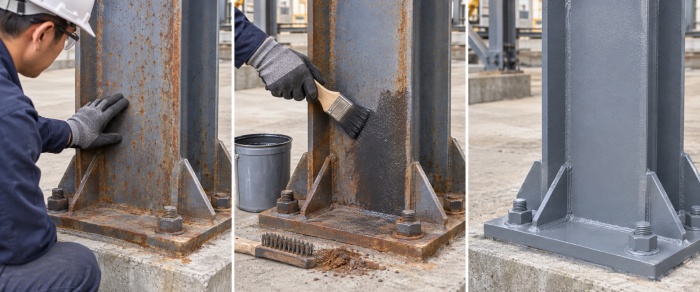
Коррозия — это не статичное состояние, а активный электрохимический процесс, зависящий от состояния основания, условий эксплуатации, механических нагрузок и целостности покрытия. Опора исключительно на барьерную защиту (например, краску), нанесённую поверх нестабильной ржавчины, или применение химического преобразователя без последующей герметизации приводит к преждевременному разрушению — особенно в условиях высокой влажности, наличия солей или циклических температурных перепадов. Надёжная система защиты от коррозии включает три функциональных слоя: стабилизацию поверхности, формирование барьера и укрепление долговечности. Преобразователь ржавчины и водная антикоррозионная краска выполняют в этой последовательности чётко определённые, взаимозаменяемые роли.
Преобразователь ржавчины: функция, ограничения и роль в системе
Преобразователь ржавчины — это реакционноспособная химическая композиция, как правило, на основе дубильной или фосфорной кислоты, которая превращает рыхлый гидратированный оксид железа (FeOOH, Fe₂O₃·nH₂O) в стабильное, адгезионное, нерастворимое соединение (например, железо-танин или железо-фосфат). Его основная задача — стабилизация поверхности, а не удаление ржавчины или обеспечение долгосрочной защиты.
- Что он делает хорошо: преобразует активную ржавчину в инертную тёмно-фиолетовую плёнку; улучшает адгезию последующих покрытий; снижает пористость поверхности; минимизирует появление «вспышечной» ржавчины при многоэтапном нанесении.
- Что он не делает: не удаляет прокатную окалину, глубокие язвы или загрязнения, не связанные с ржавчиной (масло, жир, соли); не обеспечивает устойчивости к УФ-излучению или абразивному износу; не заменяет механическую подготовку на сильно корродированных или структурно повреждённых основаниях.
Для закупщиков и подрядчиков в сфере промышленного обслуживания преобразователь ржавчины наиболее эффективен при нанесении на поверхности со слабой или умеренной коррозией (по классификации ISO 8501-1 St2–St3), после тщательной очистки и просушки. Его не рекомендуется применять на неповреждённой чёрной стали или оцинкованных поверхностях, если совместимость с такими основаниями специально не подтверждена производителем.
Водная антикоррозионная краска: барьерная функция и требования к совместимости
Водные антикоррозионные краски разработаны для формирования защитной плёнки с пониженным содержанием ЛОС и упрощённой эксплуатацией по сравнению с растворителями. Их эффективность зависит от правильной толщины плёнки, плотности сетчатой структуры, дисперсии пигментов и совместимости с нижележащими слоями.
При использовании после преобразователя ржавчины совместимость становится критически важной:
- Слой преобразователя должен полностью отвердеть и нейтрализоваться перед нанесением финишного покрытия — обычно требуется 24–72 часа в зависимости от температуры и влажности окружающей среды.
- Водные краски могут отслаиваться или вспучиваться при нанесении на недостаточно прореагировавший слой преобразователя или при наличии остаточной кислоты.
- Перед масштабным применением рекомендуется провести испытание адгезии (например, по методу ASTM D3359 «решётка») на образцах реального основания.
Водные антикоррозионные краски подходят для внутренних стальных конструкций, второстепенных каркасов, корпусов оборудования и локального ремонта там, где условия вентиляции обеспечивают достаточную скорость высыхания. Как правило, они не сертифицированы для эксплуатации под водой, длительного наружного воздействия УФ-излучения без стабилизирующих добавок и зон с высоким абразивным износом без дополнительного финишного покрытия.
Последовательность интеграции: от оценки до нанесения
Технически обоснованная система защиты от коррозии следует следующему этапному рабочему процессу:
- Оценка: определение степени коррозии (по ISO 8501-1), типа основания (углеродистая сталь, погодостойкая сталь и др.), класса агрессивности среды (C2–C4 по ISO 12944) и требуемого срока службы.
- Подготовка: удаление рыхлой ржавчины, окалины и загрязнений механической зачисткой щётками, абразивоструйной обработкой (предпочтительно Sa 2½) или промывкой под высоким давлением. Подтверждение сухости поверхности и уровня солевого загрязнения (например, тест на растворимые хлориды).
- Преобразование: равномерное нанесение преобразователя ржавчины; соблюдение полного времени реакции (согласно инструкции производителя); визуальная проверка завершения реакции (равномерное потемнение) и отсутствия липкости.
- Нанесение барьера: нанесение водной антикоррозионной краски с соблюдением заданной толщины мокрой плёнки (WFT); строгое соблюдение интервалов между слоями; запрет нанесения при температуре ниже минимально допустимой (часто ≥10 °C).
- Контроль: визуальный осмотр, измерение толщины сухой плёнки (DFT) и выборочная проверка адгезии после полного отверждения.
Закупочные и логистические аспекты для B2B-закупщиков
Для дистрибьюторов и подрядчиков при закупке этих материалов ключевыми техническими и логистическими факторами являются:
- Стабильность партий: запрос технических паспортов (TDS) с указанием номера партии и подтверждение срока годности при условиях хранения (обычно 12–24 месяца в невскрытой упаковке при прохладной сухой температуре).
- Форматы упаковки: подтверждение доступных объёмов (например, 1 л, 5 л, 20 л) и соответствия маркировки требованиям ГСО (пиктограммы опасности по ГСО, предупреждающие фразы).
- Техническая поддержка и документация: уточнение возможности получения технической консультации по адаптации составов под конкретный проект, отчётов по совместимости или двуязычных SDS/TDS.
- Сроки поставки и минимальные заказы: уточнение минимального объёма заказа (MOQ) и стандартных сроков поставки для региональной дистрибуции — особенно для смешанных или колерованных партий.
Ограничения и меры снижения рисков
Ни одна система защиты от коррозии не устраняет риски полностью. Ключевые ограничения:
- Эффективность преобразователя ржавчины значительно снижается при толщине слоя ржавчины свыше 100 мкм или в присутствии хлоридов/сульфатов.
- Водные антикоррозионные краски требуют более длительного времени высыхания при высокой влажности, что повышает риск загрязнения пылью или удержания влаги.
- Ни один из компонентов не заменяет ремонт конструкции — участки с язвенной коррозией или уменьшенной толщиной стенки должны быть восстановлены механически до химической обработки.
- Долгосрочная проверка эффективности (например, солевой туман по ASTM B117 или ISO 9227) зависит от полного выполнения всей системы — а не от характеристик отдельных продуктов.
Заключение: координация вместо изоляции
Рассмотрение преобразователя ржавчины и водной антикоррозионной краски как изолированных продуктов создаёт риски несоответствия заявленным характеристикам. Их ценность проявляется только при интеграции в задокументированную, строго последовательную и верифицированную систему защиты от коррозии — согласованную с классификацией по ISO 12944, состоянием основания и условиями эксплуатации. Для закупщиков и подрядчиков в сфере промышленного обслуживания успех начинается с выбора совместимых химических составов, полевой проверки параметров нанесения и подтверждения готовности документации и поставок до начала работ. Рекомендуется направить технический запрос по совместимости составов, доступности проб или поддержки по проектной документации до оформления закупки.

