
 English
 简体中文
 Español
 Deutsch
 Français
 Bahasa Indonesia
 Malaysia
 Português
 Русский язык
 بالعربية
 Kiswahili
 বাংলা
 Introduction aux défis posés par la corrosion des toitures métalliques
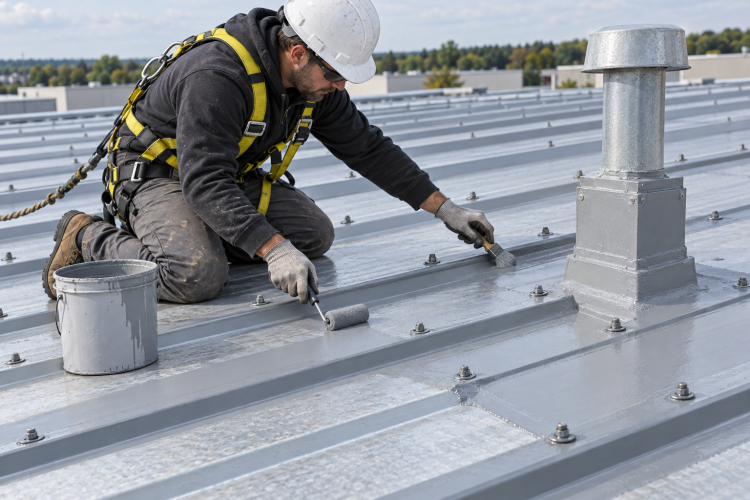
Les supports de toiture métallique — notamment l’acier galvanisé, l’aluminium et le fer ondulé — offrent une grande résistance mécanique, mais restent sensibles à la dégradation électrochimique lorsqu’ils sont exposés à l’humidité, aux chlorures, aux polluants industriels ou aux cycles thermiques. La formation de rouille altère non seulement l’apparence, mais aussi l’intégrité structurelle, la tenue des fixations et l’étanchéité durable. Contrairement aux membranes bitumineuses ou synthétiques appliquées sur toitures plates, les toitures métalliques inclinées présentent des contraintes spécifiques : dynamique de ruissellement, contraintes dues à la dilatation thermique et accès limité au support pendant les opérations de maintenance.
Pourquoi associer convertisseur de rouille et peinture anti-rouille à base d’eau ?
Une approche en deux étapes est souvent privilégiée sur les toitures métalliques vieillies ou partiellement rouillées :
- Le convertisseur de rouille stabilise chimiquement la rouille existante (oxydes hydratés de fer) en une couche inerte et fortement adhérente — généralement un complexe polymère noir ou gris foncé — qui joue le rôle d’un apprêt fonctionnel ;
- La peinture anti-rouille à base d’eau constitue une couche de finition respirante et non jaunissante, résistante aux UV, inhibitrice de l’oxydation secondaire et conservant une excellente adhérence malgré les variations de température.
Cette combinaison évite le sablage agressif, réduit la charge de main-d’œuvre et soutient les objectifs de durabilité en limitant les émissions de COV et la production de déchets dangereux.
Préparation du support : étapes critiques avant application
Le succès de l’application dépend moins du choix du produit que de la constance de la préparation du support. Les exigences clés sont les suivantes :
- L’écaillage et la rouille friable doivent être éliminés mécaniquement, à l’aide d’une brosse métallique, d’un racloir ou d’un nettoyage à haute pression modérée (< 50 bar) — le sablage n’est requis que si des piqûres profondes ou une couche de calamine persistante sont présentes ;
- Les huiles, graisses et contaminants organiques doivent être retirés à l’aide de dégraissants neutres sur le plan du pH ; l’essuyage au solvant est déconseillé en raison du risque de résidus et des préoccupations liées aux COV ;
- Les couches poudreuses ou chaulées d’oxyde de zinc, fréquentes sur les surfaces galvanisées vieillies, doivent être rincées puis légèrement abrasées afin de restaurer la rugosité sans endommager la couche de zinc sous-jacente ;
- L’état d’humidité du support doit être évalué conformément à la documentation technique actuelle du système retenu et aux prescriptions du cahier des charges du projet.
Séquence d’application et vérifications de compatibilité
La séquence standard d’application sur site est la suivante :
- Inspection visuelle et nettoyage mécanique ;
- Application du convertisseur de rouille — au pinceau, au rouleau ou par projection basse pression ;
- Période de séchage et de réaction, conforme à la documentation technique actuelle du produit et aux conditions réelles sur site ;
- Légère ponçage ou grattage de la couche de convertisseur durcie, si prescrit par la fiche technique (FDS) ;
- Application de la peinture anti-rouille à base d’eau — généralement en deux couches, avec temps de séchage intermédiaire selon les instructions du fabricant.
Ne pas appliquer sur une couche de convertisseur non durcie ni sur des apprêts incompatibles. Vérifier impérativement la compatibilité entre le convertisseur de rouille et la peinture anti-rouille à base d’eau par essais conjoints ou via la documentation fournie par le fournisseur, avant tout déploiement à grande échelle.
Limites environnementales et opérationnelles
Ces systèmes livrent leurs meilleures performances dans des conditions maîtrisées. Éviter toute application lorsque :
- Les conditions environnementales ou du support sortent de la plage d’application documentée pour le système retenu ;
- L’humidité ambiante risque d’interférer avec l’application ou la prise initiale, selon les conditions documentées ;
- Des précipitations ou de la condensation sont prévues avant que le système n’atteigne son stade de prise requis ;
- Les surfaces sont soumises à une immersion continue, à des accumulations d’eau stagnante ou à des projections chimiques (ex. : vapeurs acides, rinçages caustiques).
La performance à long terme est réduite sur les zones soumises à des abrasions mécaniques répétées (ex. : passage piéton, déplacement d’équipements), sauf si une couche de finition renforcée ou un revêtement protecteur supplémentaire est mis en œuvre.
Considérations liées à l’achat et à la chaîne d’approvisionnement
Pour les distributeurs et les entreprises de maintenance, vérifier les points suivants avant toute commande :
- Le type de formulation (ex. : convertisseur à base d’acide tannique ou d’acide phosphorique ; peinture anti-rouille à base d’eau acrylique ou époxy modifiée) ;
- L’emballage actuel, la durée de conservation et les conditions de stockage du produit retenu ;
- Les délais de commande, de livraison et de mise à disposition des documents techniques correspondant au périmètre d’approvisionnement prévu ;
- Les exigences spécifiques au projet en matière de documentation et de conformité aux spécifications techniques.
Vérifier si des échantillons, des rapports d’essais par lot ou des certifications de formulation (ex. : RoHS, REACH) sont disponibles sur demande — ces éléments peuvent influencer la conformité aux politiques d’achat propres à chaque installation.
Documentation système et évaluation d’adéquation au projet
Avant toute spécification pour un nouveau projet, croiser les données de la documentation technique actuelle avec les paramètres spécifiques du site :
Paramètre Plage typique Vérification requise Temps de séchage en surface 30–90 min Conforme à la FDS, dans les conditions réelles de température et d’humidité sur site Temps de prise complète Vérifier dans la documentation technique actuelle Dépend de l’épaisseur de film et de la ventilation Rendement (m²/l) Vérifier sur un substrat représentatif Confirmé sur un échantillon de substrat représentatif Adhérence (essai au couteau croisé) Critères d’acceptation définis par le projet Testé après prise complète sur le substrat installéConsulter systématiquement la version la plus récente de la fiche technique du produit et valider son adéquation au type de métal concerné, au stade avancé ou initial de corrosion et à l’environnement d’exploitation spécifique.
Conclusion et actions suivantes
L’étanchéité et la protection anticorrosion des toitures métalliques exigent une démarche systématique, guidée par la documentation — surtout lors de l’intégration de technologies de conversion de rouille et de peintures anti-rouille à base d’eau. Le succès repose sur une évaluation rigoureuse du support, le respect strict des fenêtres climatiques autorisées, ainsi que la vérification préalable de la compatibilité entre produits et de la disponibilité de l’offre. Pour toute demande de produit ou d’assistance technique sur projet, transmettre au fournisseur les spécifications détaillées du chantier ainsi que l’état réel du support afin d’aligner documentation et exigences techniques.

