
 English
 简体中文
 Español
 Deutsch
 Français
 Bahasa Indonesia
 Malaysia
 Português
 Русский язык
 بالعربية
 Kiswahili
 বাংলা
 Pourquoi une approche systémique est indispensable contre la corrosion
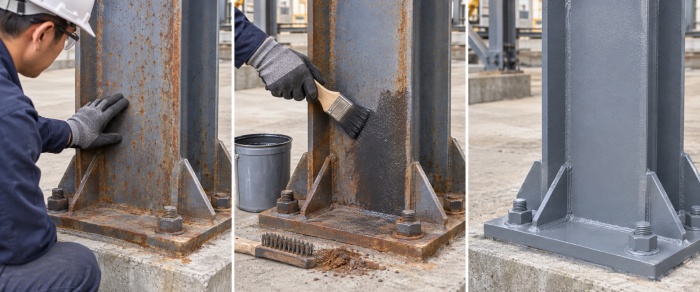
La corrosion n’est pas un phénomène statique, mais un processus électrochimique actif, influencé par l’état du support, l’exposition environnementale, les contraintes mécaniques et l’intégrité du revêtement. Se fier uniquement à une protection barrière (ex. : peinture) appliquée sur une rouille non stabilisée, ou utiliser un convertisseur sans encapsulation ultérieure, conduit à des défaillances prématurées — notamment en milieu humide, salin ou soumis à des cycles thermiques. Un système robuste de maîtrise de la corrosion repose sur trois couches fonctionnelles : la stabilisation de surface, la formation d’une barrière protectrice et le renforcement de la durabilité à long terme. Le convertisseur de rouille et la peinture antirouille à base d’eau y jouent chacun un rôle spécifique, non interchangeable.
Convertisseur de rouille : fonction, limites et rôle dans le système
Le convertisseur de rouille est une formulation chimique réactive — généralement à base d’acide tannique ou d’acide phosphorique — qui transforme les oxydes de fer hydratés et friables (FeOOH, Fe₂O₃·nH₂O) en un complexe stable, adhérent et insoluble (ex. : tanate de fer ou phosphate de fer). Sa fonction principale est la stabilisation de surface, non l’élimination de la rouille ni une protection durable.
- Ce qu’il fait efficacement : Il convertit la rouille active en un film inerte, noir à violet ; améliore l’adhérence des revêtements suivants ; réduit la porosité superficielle ; limite l’apparition de rouille flash lors d’applications multi-étapes.
- Ce qu’il ne fait pas : Il n’élimine ni la calamine, ni les piqûres profondes, ni les contaminants non métalliques (huile, graisse, sels) ; il n’offre aucune résistance aux UV ou à l’abrasion ; il ne remplace pas le décapage mécanique sur des supports fortement corrodés ou structurellement dégradés.
Pour les acheteurs et entrepreneurs en maintenance industrielle, le convertisseur de rouille est le plus efficace sur des surfaces présentant une rouille légère à modérée (selon la norme ISO 8501-1 : St2 à St3), après nettoyage soigneux et séchage complet. Son utilisation sur acier nu non corrodé ou sur acier galvanisé n’est pas recommandée, sauf validation explicite par le fabricant.
Peinture antirouille à base d’eau : fonction barrière et exigences de compatibilité
Les peintures antirouille à base d’eau sont formulées pour former un film protecteur avec une teneur en COV réduite et une manipulation simplifiée par rapport aux alternatives solvantées. Leur performance dépend d’une épaisseur de film correcte, d’une densité de réticulation adaptée, d’une dispersion homogène des pigments et d’une compatibilité avérée avec les couches sous-jacentes.
Lorsqu’elles sont appliquées après un convertisseur de rouille, les exigences de compatibilité deviennent critiques :
- La couche de convertisseur doit être entièrement polymérisée et neutralisée avant application du revêtement — ce qui nécessite généralement 24 à 72 heures selon la température et l’humidité ambiantes.
- Une peinture à base d’eau peut se décoller ou cloquer si elle est appliquée sur un convertisseur incomplètement réagi ou en présence de résidus acides.
- Un essai d’adhérence (ex. : essai croisé ASTM D3359) est recommandé sur des échantillons représentatifs du support avant toute application à grande échelle.
Ces peintures conviennent aux aciers structurels intérieurs, aux ossatures secondaires, aux carterages d’équipements et aux retouches de maintenance, dans des environnements où la ventilation permet un séchage adéquat. Elles ne sont généralement pas homologuées pour des services d’immersion prolongée, une exposition continue aux UV en extérieur sans formulation stabilisée aux UV, ni des zones à forte abrasion sans revêtement de finition complémentaire.
Séquence d’intégration : de l’évaluation à l’application
Un système de maîtrise de la corrosion techniquement fiable suit cette démarche étapée :
- Évaluation : Déterminer le degré de rouille (selon ISO 8501-1), le type de support (acier au carbone, acier corten, etc.), la classe d’environnement (C2 à C4 selon ISO 12944) et les exigences de durée de vie en service.
- Préparation : Éliminer la rouille friable, la calamine et les contaminants par brossage métallique, sablage abrasif (Sa 2½ recommandé) ou nettoyage haute pression. Vérifier le séchage complet et le taux de contamination saline (ex. : test de chlorures solubles).
- Conversion : Appliquer le convertisseur de rouille uniformément ; respecter le temps de réaction complet (selon les instructions du fabricant) ; vérifier la transformation visuelle (noircissement homogène) et l’absence de collant.
- Application de la barrière : Appliquer la peinture antirouille à base d’eau à l’épaisseur de film humide (WFT) spécifiée ; respecter les délais entre couches ; éviter toute application en dessous de la température minimale recommandée (souvent ≥10 °C).
- Vérification : Réaliser un contrôle visuel, mesurer l’épaisseur de film sec (DFT) et effectuer des tests ponctuels d’adhérence après polymérisation complète.
Aspects d’approvisionnement et logistiques pour les acheteurs B2B
Pour les distributeurs et entrepreneurs qui approvisionnent ces produits, les facteurs techniques et logistiques clés sont les suivants :
- Consistance des lots : Demander les fiches techniques (FT) spécifiques à chaque lot et confirmer la durée de stockage (généralement 12 à 24 mois à l’état fermé, dans un lieu frais et sec).
- Conditionnements disponibles : Vérifier les formats d’emballage (ex. : 1 L, 5 L, 20 L) et la conformité des étiquetages (pictogrammes de danger GHS, mentions de sécurité).
- Support technique et documentation : S’informer de la disponibilité d’un accompagnement technique pour des ajustements de formulation sur mesure, des rapports d’essais de compatibilité ou des FT/FS (fiches de sécurité) bilingues.
- Délais et seuils de commande : Clarifier les quantités minimales commandables (QMC) et les délais standard de livraison pour la distribution régionale — notamment pour les lots spéciaux ou teintés sur demande.
Limites du système et mesures d’atténuation des risques
Aucun système de maîtrise de la corrosion n’élimine totalement les risques. Les principales contraintes sont les suivantes :
- L’efficacité du convertisseur diminue fortement sur des couches de rouille supérieures à 100 µm ou en présence de chlorures/sulfates.
- Les peintures antirouille à base d’eau nécessitent des temps de séchage plus longs en milieu humide, augmentant le risque de dépôts de poussière ou d’entrapement d’humidité.
- Aucun des deux composants ne remplace une réparation structurelle : les zones piquées ou amincies doivent être traitées mécaniquement avant tout traitement chimique.
- La validation de la performance à long terme (ex. : essai en brouillard salin selon ASTM B117 ou ISO 9227) dépend de l’exécution rigoureuse de l’ensemble du système — et non des caractéristiques individuelles des produits.
Conclusion : coordination, pas isolement
Considérer le convertisseur de rouille et la peinture antirouille à base d’eau comme des produits indépendants crée des lacunes de performance. Leur valeur réside exclusivement dans leur intégration au sein d’un système documenté, séquencé et vérifié de maîtrise de la corrosion — aligné sur la classification ISO 12944, l’état du support et l’environnement d’usage final. Pour les acheteurs et entrepreneurs en maintenance industrielle, la réussite commence par la spécification de formulations compatibles, la validation sur site des paramètres d’application, et la confirmation de la disponibilité de la documentation et des délais d’approvisionnement avant mobilisation. Une demande technique préalable concernant la compatibilité des formulations, la disponibilité d’échantillons ou le soutien documentaire projet-spécifique est fortement recommandée avant toute commande.
Le choix d’un revêtement acrylique imperméabilisant adapté aux applications exposées — toitures plates, balcons, terrasses ou murs de retenue — exige bien plus qu’une simple lecture des fiches techniques. Ce guide d’achat pour revêtements acryliques imperméabilisants détaille les critères techniques, applicatifs et logistiques essentiels que doivent examiner les équipes achats, les entreprises de couverture et les grossistes avant toute décision d’achat. Il met l’accent sur les facteurs réels de performance — non sur les arguments marketing — et souligne les étapes clés de vérification documentaire, de compatibilité et de validation, indispensables dans un contexte B2B.

