
 English
 简体中文
 Español
 Deutsch
 Français
 Bahasa Indonesia
 Malaysia
 Português
 Русский язык
 بالعربية
 Kiswahili
 বাংলা
 Introducción a la aplicación de membranas TPO
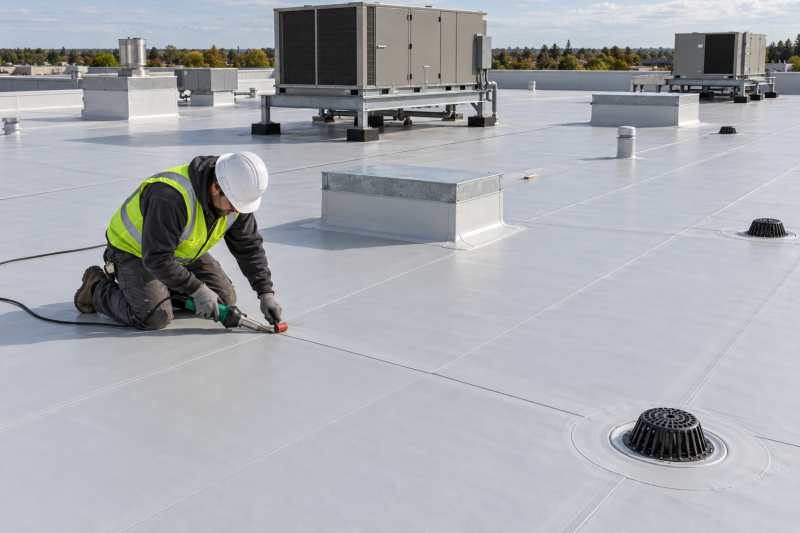
Las membranas TPO (poliolefina termoplástica) están ampliamente especificadas en cubiertas comerciales de baja pendiente gracias a su naturaleza termoplástica soldable, resistencia UV y estabilidad dimensional a largo plazo. A diferencia de sistemas bituminosos o de PVC, su continuidad impermeable depende exclusivamente de juntas soldadas con aire caliente o cuña térmica, lo que exige control riguroso de las condiciones del soporte, los parámetros ambientales y la calibración del equipo. Esta guía apoya la toma de decisiones técnicas de instaladores, consultores de ingeniería y equipos de compras responsables de especificaciones, control de calidad y coordinación logística.
Normas clave aplicables a membranas TPO en China
Dos normas nacionales obligatorias definen los requisitos mínimos:
- GB 27789–2011 – Hojas de poliolefina termoplástica para impermeabilización: Establece requisitos físicos como resistencia a la tracción, alargamiento a la rotura, resistencia al desgarro, flexibilidad a bajas temperaturas y resistencia al envejecimiento térmico. Aplicable a láminas TPO industriales para cubiertas expuestas o protegidas.
- GB 45320–2025 – Especificaciones generales de seguridad y técnicas para láminas de impermeabilización: Norma obligatoria desde el 1 de octubre de 2025. Introduce umbrales unificados de seguridad (propagación de llama, límites de COV) y criterios técnicos generales aplicables a todas las láminas impermeables, incluida la TPO.
Solicite siempre la documentación técnica actualizada del producto y cualquier evidencia de ensayos exigida para el proyecto.
Preparación del soporte: requisitos fundamentales
Un soporte estable, limpio y seco es indispensable para el rendimiento a largo plazo del sistema TPO. Soportes aceptables: hormigón armado, placas de acero con aislamiento homologado (poliisocianurato o lana mineral), y membranas monocomponentes existentes evaluadas según criterios de recubrimiento o retirada.
Antes de la instalación, verifique:
- Ausencia de agua estancada, escarcha, hielo o rocío;
- Ausencia de aceites, polvo, agentes desencofrantes, compuestos de curado o imprimaciones incompatibles que afecten adherencia o soldadura.
En anclaje mecánico, la resistencia a la extracción del soporte debe cumplir los cálculos de carga de diseño — especialmente crítico en zonas de succión por viento definidas en JGJ/T 253–2019 o informes de túnel de viento específicos.
Métodos de instalación y configuraciones del sistema
Tres métodos principales, con distintas implicaciones para adquisición y control de calidad:
Método Caso de uso típico Consideraciones clave para compras Anclaje mecánico Obra nueva sobre soporte metálico; exposición moderada al viento Requiere fijaciones, placas y componentes resistentes a la succión por viento. La separación entre fijaciones debe ajustarse al plan estructural y a la normativa local de viento. Contrapeso Cubiertas planas con alta tolerancia a cargas muertas; zonas de bajo riesgo por viento Debe confirmarse el requisito técnico específico según el sistema elegido, la memoria del proyecto y la documentación técnica vigente. Adhesión (total o parcial) Recubrimiento sobre cubiertas existentes; entornos interiores sensibles Requiere adhesivo compatible con TPO y de bajo contenido en COV, conforme a GB 45320–2025. La dosificación, tiempo de espera y ventana de curado deben validarse in situ.Soldadura de juntas: parámetros críticos y verificación
La soldadura por aire caliente o cuña automática forma la barrera principal de impermeabilización. Su integridad depende de equipo calibrado, operarios cualificados y verificación en tiempo real:
- Temperatura ajustada según espesor y condiciones ambientales (450 °C–550 °C);
- Velocidad constante de desplazamiento, sin pausas ni sobrecalentamientos;
- Presión uniforme para fusión completa y penetración adecuada;
- Inspección visual inmediata: cordón continuo, sin burbujas ni quemaduras; y prueba de desgarro (peel test) en ≥1 punto cada 100 m lineales.
Toda soldadura debe registrarse en diario de obra: fecha, hora, operario, parámetros y resultados de pruebas.
Detallado y soluciones para penetraciones
Penetraciones (tuberías, bordillos, desagües, unidades HVAC) son zonas de alto riesgo de filtraciones. Buenas prácticas:
- Uso exclusivo de piezas prefabricadas o soldadas in situ — nunca parches cortados;
- Transiciones doble-soldadas entre zona horizontal y vertical;
- Integración con remates metálicos o perfiles de terminación que cumplan GB 27789–2011;
- Verificación del sellado perimetral mediante inspección visual y prueba de aspersión en ≥10 % de las penetraciones.
Los detalles críticos deben validarse previamente mediante maqueta constructiva (mock-up).
Adquisición y documentación técnica requerida
Los requisitos comerciales y logísticos del proyecto deben confirmarse directamente con el proveedor:
- Documentación técnica actualizada y evidencia de ensayos contractuales;
- Ficha técnica del producto (FT), con divulgación completa de formulación (donde no sea confidencial);
- Detalles de embalaje: dimensiones de rollo, peso neto, protección durante transporte y recomendaciones de almacenamiento (apilamiento, protección contra humedad y UV);
- Protocolos de soldadura certificados (WPS) y certificaciones de operarios disponibles para auditoría.
Solicite copias firmadas de todos los documentos técnicos antes de licitación o movilización.
Límites de aplicación y medidas de mitigación de riesgos
Limitaciones clave:
- No aptas para enterramiento directo ni aplicaciones sumergidas;
- Degradación ante contacto prolongado con hidrocarburos (fluidos de transformadores, revestimientos asfálticos);
- Descamación superficial ('chalking') acelerada por UV sin contrapeso o capa protectora — verifique vida útil frente al periodo de diseño;
- No instale a menos de 5 °C ni a más de 35 °C sin control ambiental específico.
Consulte siempre la última Hoja de Datos Técnicos (HDT) y el Manual de Instalación antes de ofertar o movilizar. Las condiciones reales del emplazamiento pueden requerir desviaciones justificadas.
Acciones inmediatas para los equipos de proyecto
Priorice:
- Confirmar espesor, refuerzo (malla de poliéster o fibra de vidrio) y acabado superficial (liso, texturizado, reflectante), alineando con GB 27789–2011 (Tipo I, II o III);
- Solicitar muestras físicas y protocolos de ensayo de soldadura para maqueta constructiva;
- Validar compatibilidad técnica entre membrana TPO y aislamiento, fijaciones, adhesivos y piezas de solape;
- Verificar soporte técnico en español y formación en obra disponible.

